Enclumes spéciales
Enclumes de redressage en acier allié spécial en version entièrement en acier.
Usiné et durci à la machine.
La surface de la piste est légèrement courbée à la main, également disponible rectifiée à plat.


estampée et trempée surface: largeur 95 mm, longueur 280 mm, longueur de bigorne 140 mm, longueur totale 420 mm, hauteur 200 mm, pied 170 x 195 mm


estampée et trempée trou carré 25 mm pour outils d'enclume, surface: largeur 130 mm, longueur 420 mm, longueur de bigorne 230 mm, longueur totale 650 mm, hauteur 290 mm, pied 245 x 305 mm


avec socle environ 230 kg en acier moulé, allié, trempé, surface légèrement bombée, forme rectangulaire, 350 x 240 mm, hauteur 400 mm


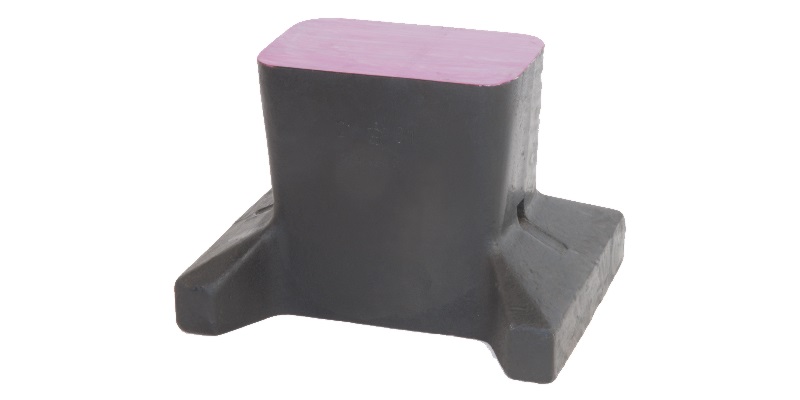
en acier moulé, allié, trempé, surface légèrement bombée, également disponible en surface planée, forme rectangulaire, 350 x 280 mm, hauteur 350 mm

en acier moulé, allié, trempé, surface légèrement bombée, forme cylindrique, diamètre 250 mm, hauteur 150 mm poids environ 65 kg


Doté de diverses surfaces de travail, fraisées et trempées dans de l'acier à outils : surface de dressage, bloc en V, arêtes de pliage, rainures de formage, cavités de bombage, alésages, logements de montage carrés (20 x 20 et 28 x 28) ; Dimensions : 120 x 120 x 120 mm, 10 kg, finition brunie. De retour en stock ! Caractéristiques: Usiné dans de l'acier à outils Trempé pour une longue durée de vie Finition noircie (brunie) Dimensions compactes Surfaces de travail : Surface de planage : 120 x 120 mm, plane 1x Empreinte carrée : 20 x 20 mm 1x Empreinte carrée : 28 x 28 mm Les empreintes carrées sont équipées de plaques montées sur ressort Rainure en V à 90° (Prisme) : profondeur 20 mm Arête de pliage : Continue Trou de fixation : Ø 13 mm, profondeur 60 mm Rainure d'emboutissage : R 20, profondeur 20 mm Rainure de formage : R 10, profondeur 10 mm Empreinte de bombage : Ø 75 mm (R 55) Empreintes de formage : R 3, 6, 8, 10, 12, 14, 18 mm Trous : Ø 3, 4, 5, 6 mm — profondeur 15 mm Trous : Ø 13 mm — profondeur 50 mm Par rapport à l'ancienne variante, cette version n'est pas moulée, mais usinée à partir d'un bloc massif d'acier à outils. Par la suite, la pièce est trempée et noircie. Ce procédé de fabrication garantit une finition de surface et une dureté supérieures à celles du modèle précédent.
